Металлические детали по чертежам: ЧПУ, токарка, холодная высадка, литьё

Металлические детали по чертежам: ЧПУ, токарка, холодная высадка, литьё
Привезём корпуса, валы, втулки, фитинги, крепёж и оснастку, сделанные партиями по вашим чертежам. Завод-партнёр в Китае фрезерует на трёх и пяти осях, точит детали до 910 мм в диаметре, делает мелкие детали на швейцарских автоматах, высаживает крепёж и льёт сложные формы. Пришлите чертёж, и мы рассчитаем детали и поставку.
Кому и какие детали
Пять групп процессов
Группы повторяют процессы из брошюры завода. Нажмите на карточку, и группа откроется в каталоге: там характеристики оборудования и кнопка заявки.

Фрезеровка на станках с ЧПУ
Корпуса, кронштейны и рамы фрезеруют на 16 трёхосевых центрах, сложную геометрию — на пяти пятиосевых.
Открыть в каталоге
Токарная обработка на ЧПУ
Валы, втулки, фланцы и штуцеры точат на компактных станках, а крупные детали — на тяжёлых, до 910 мм в диаметре.
Открыть в каталоге
Автоматы для мелких деталей и серий
Тонкие детали из прутка до 38,1 мм идут на швейцарские автоматы, повторяющиеся точёные детали — на токарные автоматы.
Открыть в каталоге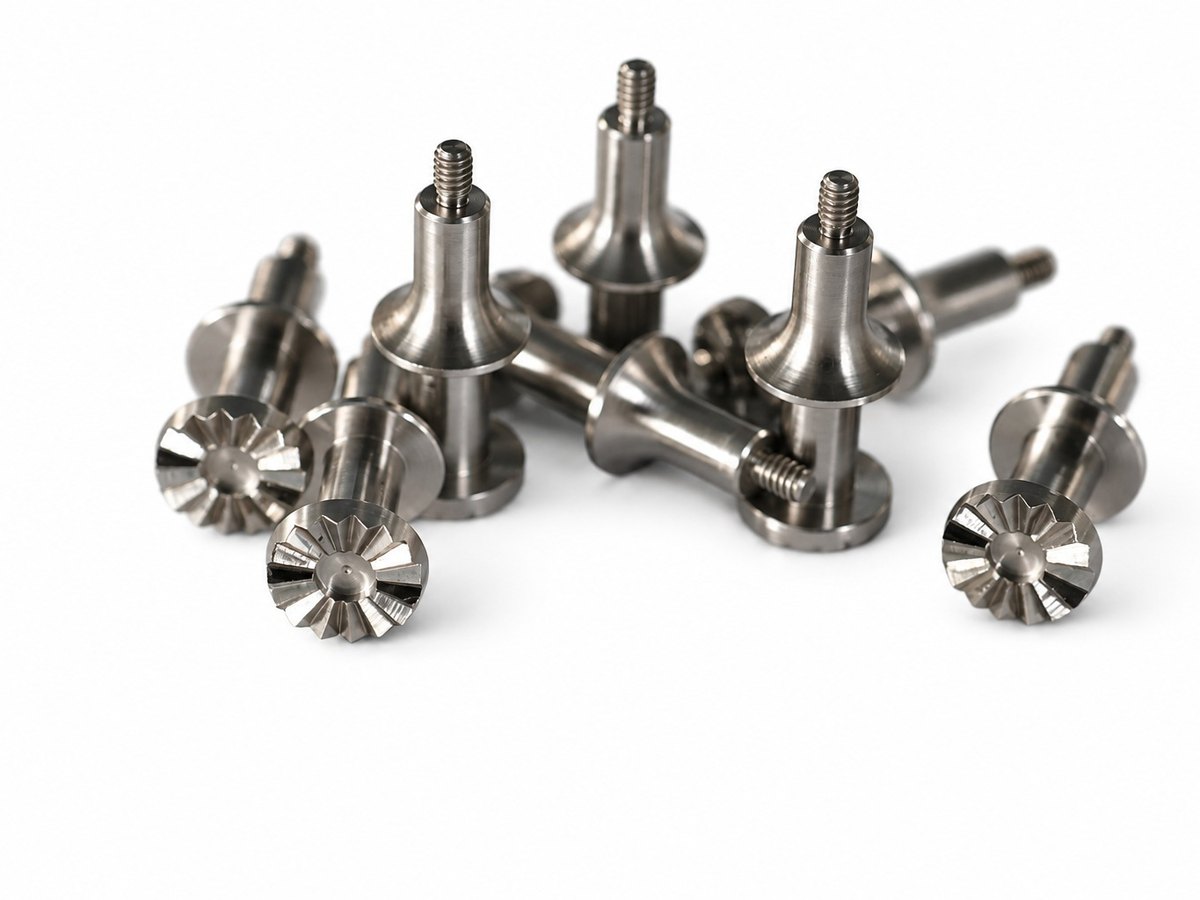
Холодная высадка и накатка резьбы
Винты, пальцы и детали с головкой высаживают из проволоки и прутка, а резьбу на них накатывают.
Открыть в каталоге
Точное литьё
Сложную форму отливают, а посадочные и стыковочные поверхности доводят на станках.
Открыть в каталогеКаталог процессов: 10 позиций
Каждый процесс стоит здесь отдельной позицией: что на нём делают, какое оборудование у завода по его данным и что стоит в чертеже. Нажмите «Запросить», и позиция уйдёт в заявку со ссылкой на неё. Чертёж приложите в форме внизу страницы.
3 и 5 осейФрезеровка на станках с ЧПУтрёх- и пятиосевые обрабатывающие центры2 позиции · ФР-3 · ФР-5СвернутьСмотреть позиции
Две позиции: обычная фрезеровка на трёх осях и пятиосевая для сложной геометрии. По данным завода, на участке 16 трёхосевых и 5 пятиосевых обрабатывающих центров. На них делают корпуса, плиты, кронштейны, рамы и детали с карманами и криволинейными поверхностями.
ФР-3Фрезеровка на трёхосевых центрах
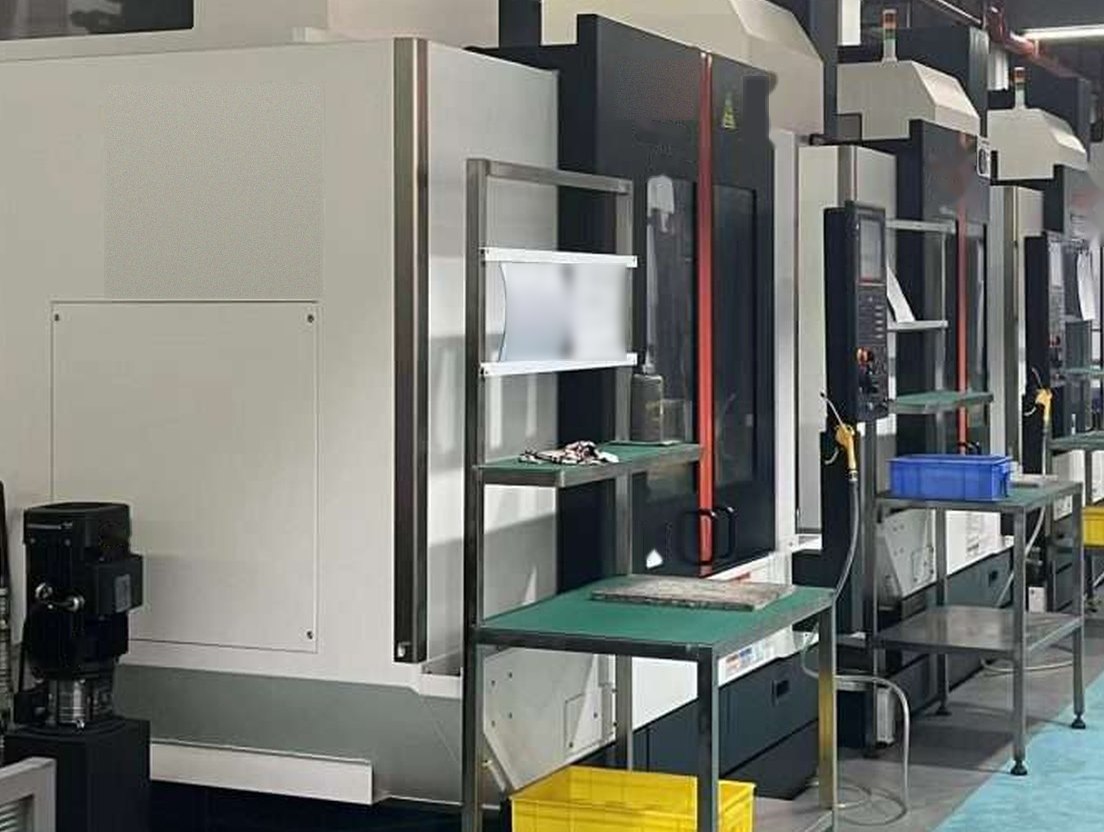
Здесь делают корпуса, плиты, крышки, кронштейны и оснастку — всё, что обрабатывается с одной-двух установок. По данным завода, таких центров у него 16. Ходы 762 × 406 × 508 мм: в рабочую зону помещается заготовка размером с небольшой корпус прибора, а стол держит до 680 кг.
- Станков, по данным завода
- 16
- Ходы по осям X / Y / Z
- 762 / 406 / 508 мм
- Шпиндель
- до 12 000 об/мин
- Нагрузка на стол
- 680 кг, если распределена равномерно
- Допуски
- по чертежу, который согласовали с заводом до запуска
- Материалы
- металлы и инженерные пластики
- Тираж
- от прототипа до серии; минимальную партию называем по чертежу
ФР-5Пятиосевая фрезеровка
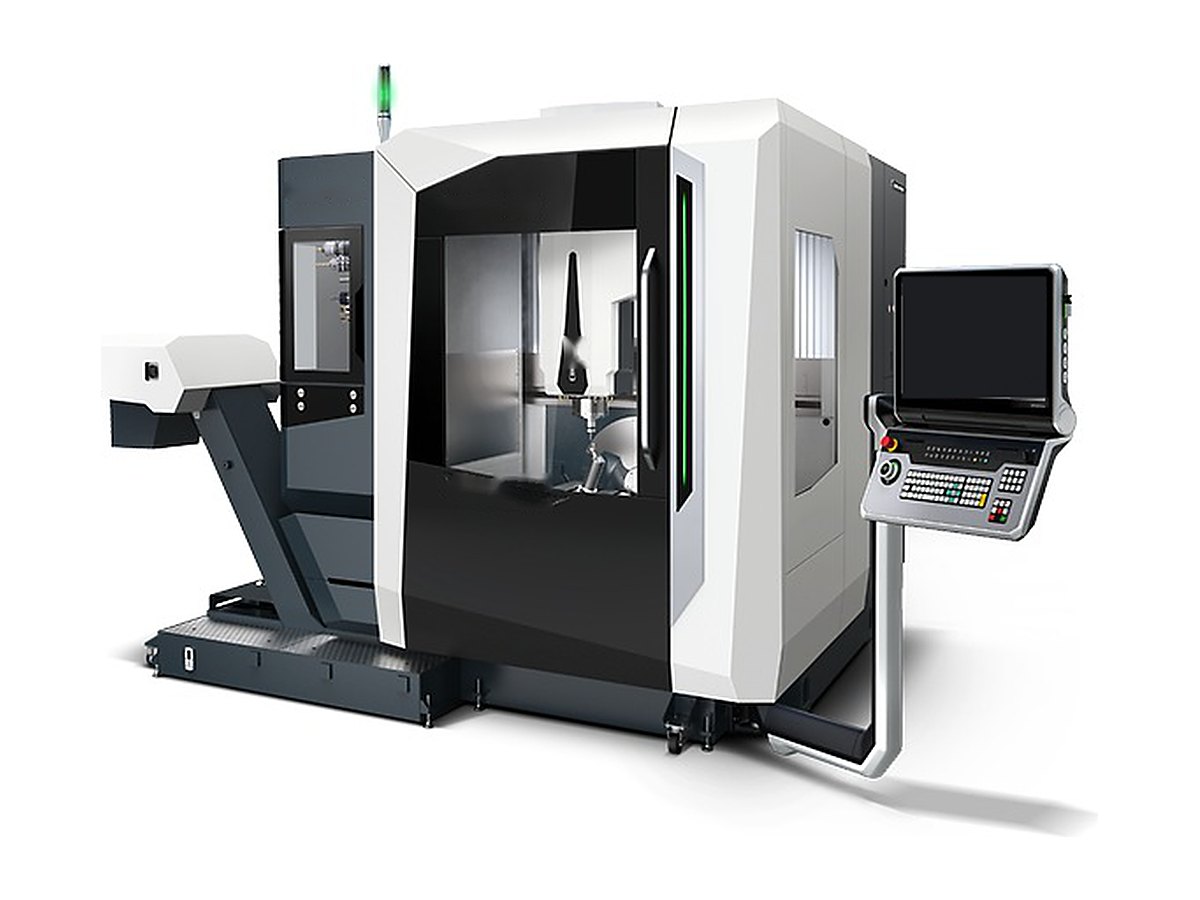
Пятиосевую фрезеровку берут для деталей, к которым нужно подойти с пяти сторон: колёс со спицами и тонкими сечениями, рам, сложных корпусов с карманами и посадочными местами. Почти всю деталь обрабатывают за одну установку, поэтому базы не сбиваются при переустановках. По данным завода, таких станков у него пять.
- Станков, по данным завода
- 5
- Паллета, диаметр / ширина
- от 700 / 500 до 800 / 630 мм
- Наибольшая заготовка, диаметр × высота
- 850 × 500 мм или 1000 × 415 мм
- Шпиндель
- 10 000–12 000 об/мин
- Хвостовик инструмента
- BIG-PLUS № 40 и № 50
- Допуски
- по чертежу, который согласовали с заводом до запуска
- Материалы
- металлы и инженерные пластики
- Тираж
- от прототипа до серии; минимальную партию называем по чертежу
до Ø 910Токарная обработка на ЧПУдетали диаметром до 910 мм и длиной до 4 м2 позиции · ТК-250 · ТК-910СвернутьСмотреть позиции
Позиций две, их делят по размеру детали. По данным завода, на токарном участке 18 станков. Компактные двухосевые берут детали диаметром до 180–250 мм, тяжёлые с револьверной головой — до 910 мм в диаметре и до 4 м в длину. Здесь точат валы, втулки, фланцы, штуцеры и корпуса арматуры.
ТК-250Токарная обработка деталей до Ø 250 мм

На этих станках точат валы, втулки, фланцы, штуцеры и другие тела вращения с резьбой, уступами, канавками и точными отверстиями. Компактные двухосевые станки берут детали диаметром до 180–250 мм и длиной до 200–264 мм, смотря по станку.
- Станков на токарном участке, по данным завода
- 18, вместе с тяжёлыми
- Класс станков
- компактные двухосевые
- Патрон
- 5–8 дюймов
- Наибольший диаметр обработки
- 180–250 мм
- Наибольшая длина обработки
- 200–264 мм
- Что получается на детали
- резьбы, уступы, канавки, точные отверстия
- Что контролируют
- размеры, соосность, качество поверхности
- Допуски
- по чертежу, который согласовали с заводом до запуска
- Материалы
- металлы и инженерные пластики
- Тираж
- от прототипа до серии; минимальную партию называем по чертежу
ТК-910Тяжёлая токарная обработка до Ø 910 мм
Это работа для крупных и длинных тел вращения: валов до 4 м, дисков, фланцев и колец большого диаметра. Станки с револьверной головой и патроном 18–24 дюйма точат деталь диаметром до 910 мм, а по длине берут от 1016 до 4099 мм, смотря по станку.
- Класс станков
- тяжёлые, с револьверной головой
- Патрон
- 18–24 дюйма
- Наибольший диаметр обработки
- 910 мм
- Наибольшая длина обработки
- 1016–4099 мм
- Допуски
- по чертежу, который согласовали с заводом до запуска
- Материалы
- металлы
- Тираж
- от прототипа до серии; минимальную партию называем по чертежу
серииАвтоматы для мелких деталей и сериймелкие тонкие детали и большие партии2 позиции · ПТ-38 · ТАСвернутьСмотреть позиции
Здесь две позиции: для мелких деталей и для больших партий. Швейцарские автоматы продольного точения делают тонкие детали с несколькими элементами из прутка от 9,525 до 38,1 мм. Токарные автоматы ведут повторяющиеся детали сериями, по данным завода их двадцать.
ПТ-38Продольное точение на швейцарских автоматах

На швейцарских автоматах делают мелкие тонкие детали с несколькими элементами: оси, штифты, винты, контакты, детали приборов и медицинских инструментов. Заготовка — пруток от 9,525 до 38,1 мм. Резец работает рядом с опорой, поэтому длинная тонкая деталь не прогибается. Сколько таких автоматов у завода, он не публикует.
- Пруток
- 9,525–38,1 мм
- Управляемых осей
- 7, 8 или 9, смотря по станку
- Инструментальных позиций
- от 24 до 39: 24, 27, 29, 33, 36 или 39
- Станков
- завод не публикует
- Допуски
- по чертежу, который согласовали с заводом до запуска
- Материалы
- металлы и инженерные пластики
- Тираж
- от прототипа до серии; минимальную партию называем по чертежу
ТАТокарные автоматы для серий
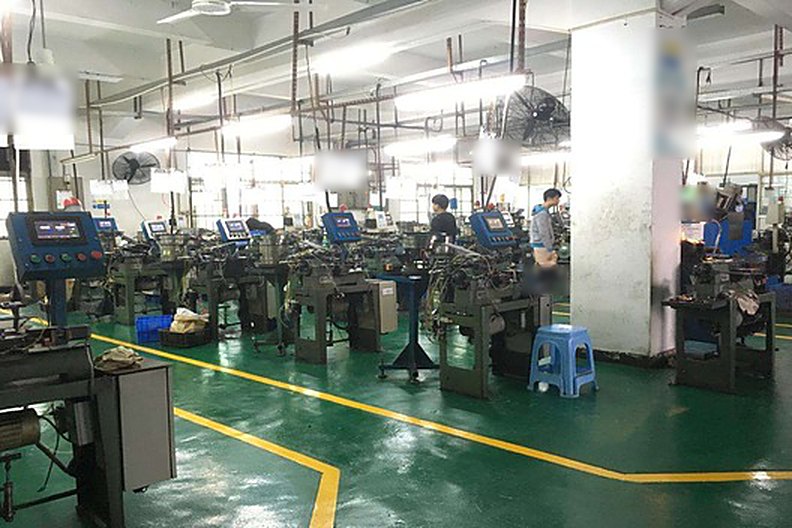
Автоматы делают повторяющиеся точёные детали большими партиями: крепёж, втулки, оси, проставки. Что и с какой скоростью пойдёт на автомате, зависит от прутка, оснастки и геометрии детали, поэтому завод отвечает на это после разбора чертежа. По данным завода, автоматов у него двадцать.
- Станков, по данным завода
- 20
- Для каких деталей
- повторяющиеся точёные детали сериями
- Как подбирают автомат
- по прутку, оснастке и геометрии детали
- Допуски
- по чертежу, который согласовали с заводом до запуска
- Материалы
- металлы и инженерные пластики
42 станкаХолодная высадка и накатка резьбыкрепёж и детали почти готовой формы3 позиции · ХВ-35 · НР-50 · ХВДСвернутьСмотреть позиции
Три позиции: высадка, накатка резьбы и высаженная деталь, которую потом доводят на станках. По данным завода, высадочных и резьбонакатных станков у него 42. Так делают винты, болты, пальцы, оси и детали с головкой или буртиком, когда их нужно много.
ХВ-35Холодная высадка

Головку, буртик или профиль выдавливают из проволоки или прутка давлением, без стружки. Волокна металла не перерезаются, а огибают форму, за это высадку и выбирают для нагруженных деталей. Отходов почти нет, и деталь выходит близкой к готовой. Диаметр отрезки заготовки — до 35 мм.
- Станков высадки и накатки вместе, по данным завода
- 42
- Диаметр отрезки
- до 35 мм
- Что формуют
- головки, буртики, профили
- Что так делают
- крепёж, пальцы, детали почти готовой формы
- Допуски
- по чертежу, который согласовали с заводом до запуска
- Материалы
- металлы
НР-50Накатка резьбы

Резьбу не нарезают, а выдавливают роликами. Профиль получается ровным, поверхность витков уплотняется. Накатывают заготовки диаметром от 3 до 50 мм с усилием 150 кН. Часто это следующий шаг после высадки: заготовка с головкой сразу идёт на резьбу.
- Станков высадки и накатки вместе, по данным завода
- 42
- Диаметр заготовки
- 3–50 мм
- Усилие накатки
- 150 кН
- Допуски
- по чертежу, который согласовали с заводом до запуска
- Материалы
- металлы
ХВДВысаженные детали с доработкой на станках

Когда одной высадки мало. Заготовку формуют на высадочном автомате, а резьбу, пазы и посадочные поверхности доводят мехобработкой. Профиль головки, диаметр стержня, резьбу и ответные поверхности завод проверяет вместе, чтобы деталь встала на место и работала как задумано.
- Маршрут
- холодная высадка, затем мехобработка
- Что формуют
- головки, буртики, профили
- Что доводят на станках
- резьбы, пазы, посадочные поверхности
- Что проверяют вместе
- профиль головки, диаметр стержня, резьбу и ответные поверхности
- Контроль размеров
- по согласованному чертежу детали
- Материалы
- металлы
литьёТочное литьёсложные формы с доработкой на станках1 позиция · ЛТСвернутьСмотреть позиции
Здесь одна позиция. В брошюре завод называет точное литьё одним из шести своих процессов, но оборудование, сплавы и тиражи для него не приводит. Поэтому каждую отливку считаем отдельно: по чертежу, материалу и объёму партии.
ЛТТочное литьё с доработкой

Литьём делают детали сложной формы, которые невыгодно вырезать из целого куска. Отливку делают близкой к готовой детали, а ответственные поверхности доводят мехобработкой. Сплав, способ литья и тираж в брошюре не указаны: их подбираем по чертежу и задаче.
- Что делают
- детали сложной формы
- Доводка
- мехобработка ответственных поверхностей
- Сплав и способ литья
- подбираем по чертежу
- Данные об оборудовании
- в брошюре не приведены
- Тираж
- называем по чертежу
Какой процесс под какую деталь
Процесс выбирают по форме детали, размеру и тиражу. Ниже то, что завод показывает в брошюре: какие детали он делает каким способом.
| Деталь | Процесс | Почему так | Размеры |
|---|---|---|---|
| Корпуса, плиты, кронштейны, оснастка | Фрезеровка на трёх осях | Плоскости, карманы и отверстия обрабатывают с одной-двух установок | ходы 762 × 406 × 508 мм |
| Колёса со спицами, рамы, сложные корпуса | Пятиосевая фрезеровка | К детали подходят с пяти сторон за одну установку, базы не сбиваются | заготовка до 1000 × 415 мм |
| Валы, втулки, фланцы, штуцеры | Токарная обработка на ЧПУ | Резьбы, уступы, канавки и точные отверстия делают на одной детали | Ø до 910 мм, длина до 4099 мм |
| Корпуса клапанов, фитинги, переходники | Токарная обработка с фрезеровкой | Нужны пересекающиеся каналы, ступенчатые отверстия, резьбы и уплотнительные поверхности | по чертежу |
| Оси, штифты, контакты, мелкие детали приборов | Швейцарский автомат | Длинная тонкая деталь не прогибается, несколько элементов делают за один цикл | пруток 9,525–38,1 мм |
| Винты, болты, пальцы большими партиями | Холодная высадка и накатка резьбы | Форму выдавливают из проволоки почти без отходов, резьбу накатывают | отрезка до 35 мм, резьба на Ø 3–50 мм |
| Сложные формы, которые невыгодно вырезать | Точное литьё с доработкой | Отливка близка к готовой детали, ответственные поверхности доводят на станках | по чертежу |
Из чего делают детали
Материал подбирают под нагрузку, коррозию, массу и условия работы детали. Список взят из брошюры завода. Марку, состояние поставки и термообработку укажите в чертеже.
Алюминий
Лёгкий и хорошо режется. Из него делают корпуса, радиаторы, кронштейны и рамы, а потом часто анодируют.
Нержавеющая сталь
Её берут, когда важны стойкость к коррозии и чистая поверхность. Марку подбирают под условия работы детали.
Сталь
Прочная и износостойкая, после механообработки её можно термообработать. Подходит для валов, пальцев, крепежа и оснастки.
Латунь
Среди образцов завода есть латунные детали с пазами под отвёртку, резьбой и точёным профилем. Латунь хорошо точится и не ржавеет.
Инженерные пластики
POM, полиамид, PEEK и PTFE выбирают по износу, температуре и химической стойкости. PEEK выдерживает высокую температуру и агрессивные среды.
Прозрачные и лёгкие пластики
Акрил, поликарбонат, полиэтилен и полипропилен идут на крышки, смотровые окна, проставки и детали, где металл не нужен.
Одна деталь в трёх материалах
Фото из брошюры завода: одна и та же геометрия из стали, нержавеющей стали и PEEK. Форма та же, а прочность, стойкость к коррозии и масса у деталей разные.


Покрытия и обработка поверхности
Покрытие и обработку поверхности указывают в чертеже вместе с размерами. Завод учитывает их, когда выбирает процесс и припуски.
Анодирование
Защитный слой на алюминии. Его можно окрасить, как цветные детали в галерее образцов ниже.
Гальванические покрытия
Тонкий слой металла поверх детали, от коррозии или для внешнего вида. Какое именно покрытие нужно, укажите в чертеже.
Другие покрытия
Защитные и декоративные покрытия для случаев, когда анодирование и гальваника не подходят. Тип согласуем по чертежу.
Полировка
Её делают на видимых поверхностях и там, где нужны гладкость и блеск.
Электрополировка
Выравнивает и очищает поверхность нержавеющей стали. Её берут для деталей приборов и медицинского оборудования.
Размер после покрытия
Покрытие добавляет толщину. Поэтому заранее решают, какой размер считать итоговым и какие места закрыть от покрытия: резьбу, посадки, контактные поверхности.
Образцы деталей из брошюры завода
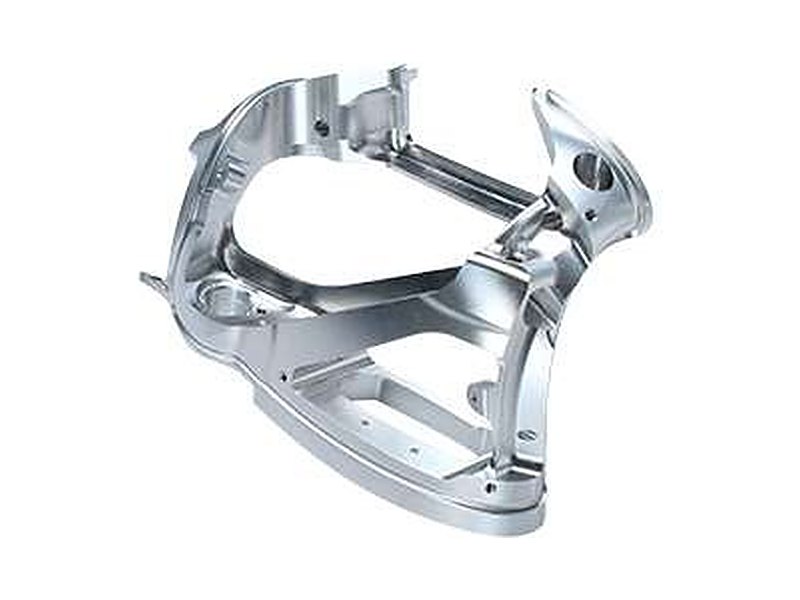
Так выглядят детали, которые завод показывает как свои. По ним видно, с какой геометрией он работает: тонкие сечения, карманы, резьбы, пересекающиеся каналы, цветное анодирование.



Что стоит в цехах завода
По данным завода, у него больше 100 станков: фрезерные и токарные с ЧПУ, автоматы, высадочное и резьбонакатное оборудование. В цехах есть свои участки контроля.
Трёхосевых обрабатывающих центров
У них ходы 762 × 406 × 508 мм и шпиндель до 12 000 об/мин, а на стол можно поставить до 680 кг.
Пятиосевых обрабатывающих центров
Паллета у них до 800 / 630 мм, шпиндель работает на 10 000–12 000 об/мин, инструмент ставят на хвостовик BIG-PLUS № 40 и № 50.
Токарных станков с ЧПУ
От компактных двухосевых до тяжёлых с револьверной головой, которые точат деталь до 910 мм в диаметре.
Токарных автоматов
На них идут повторяющиеся точёные детали сериями. Автомат подбирают по прутку, оснастке и геометрии детали.
Станка высадки и накатки резьбы
Высаживают из заготовки с отрезкой до 35 мм, а резьбу накатывают на деталях от 3 до 50 мм с усилием 150 кН.
Осей у швейцарских автоматов
Они берут пруток от 9,525 до 38,1 мм и держат от 24 до 39 инструментов. Сколько таких автоматов, завод не публикует.
Как проверяют детали
Приборы ОТК — по данным завода. Чем и с каким разрешением мерить, решают под ключевые размеры конкретной детали.
Оптических измерительных прибора
Мерят размеры и профиль детали по изображению, не касаясь её.
Твердомера
Проверяют твёрдость после термообработки и высадки.
Камера солевого тумана
Проверяет, как покрытие держит коррозию.
Машины визуальной сортировки
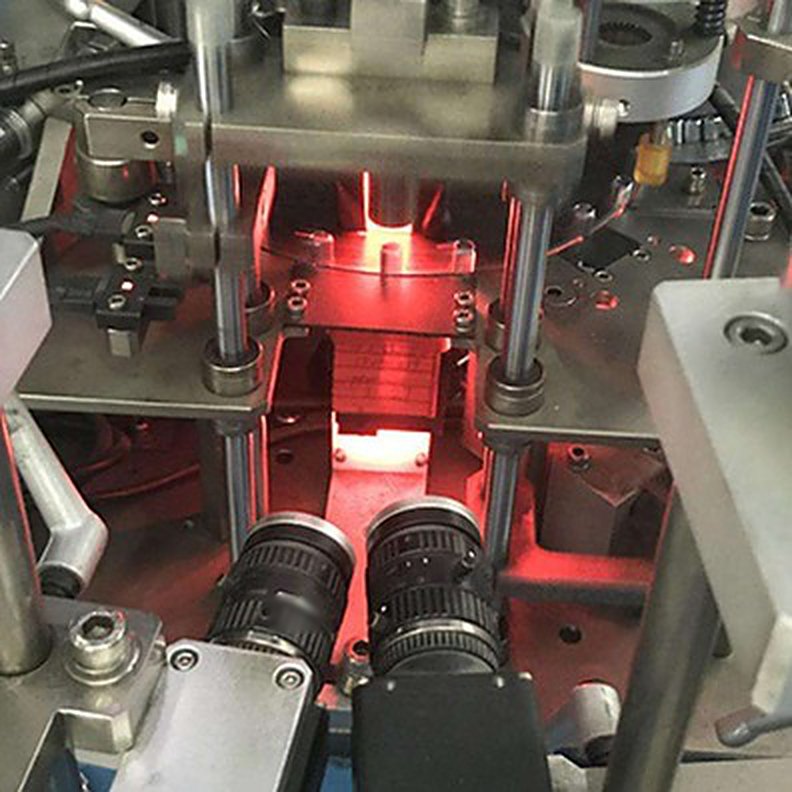
Камеры осматривают детали партии и отбраковывают те, что вышли за допуск.
Сертификаты по данным завода
По данным завода, система качества сертифицирована по ISO 9001:2015, а для деталей медицинских изделий — по ISO 13485:2016. Если для заказа важен конкретный сертификат, проверим его до запуска.
Методы и калибровка
Диапазон измерения, разрешение и поверку прибора подтверждают под выбранный метод и ответственные размеры детали.
Участок контроля на заводе
Фото из брошюры завода. Надписи и марки приборов на кадрах убраны.



Как идёт заказ по чертежу
От первого просмотра чертежа до повторной партии. Так работу описывает завод, а поставку мы ведём сами.
Чертёж и задача
Вы присылаете чертёж или 3D-модель и пишете материал, тираж, покрытие и срок. Ответственные размеры лучше отметить сразу.
Разбор чертежа
Завод смотрит геометрию и допуски и выбирает процесс: фрезеровку, токарку, автомат, высадку или литьё. Если что-то недостижимо или неоправданно сложно, предложит изменить это до запуска.
Маршрут и контроль
Под деталь планируют порядок обработки и контроль: какие размеры проверять и каким прибором.
Образец и серия
Сначала можно сделать прототип или пробную партию, а серию потом запускают по той же ревизии чертежа.
Проверка и документы
Детали проверяют по согласованным размерам. Какие результаты контроля нужны к партии, договариваемся заранее.
Повторные партии
Чертёж с номером ревизии остаётся общим для всех, кто ведёт заказ, поэтому повторную партию делают по тому же документу.
От чертежа до деталей у вас на складе
Процесс и завод
Смотрим чертёж и задачу и предлагаем, как и где делать деталь. Вопросы заводу по чертежу задаём до расчёта.
Договор и старт работы
По карточке предприятия готовим договор и счёт за подбор. Работу начинаем после его оплаты.
Образец перед партией
Новую деталь можно сначала заказать прототипом или пробной партией и проверить у себя.
Контроль до отгрузки
Согласуем, какие размеры проверяют и какие результаты контроля завод присылает к партии.
Доставка
Везём сборным грузом или контейнером в любой регион России. Упаковку подбираем под детали.
Таможня и документы
Растаможим партию и подготовим документы, чтобы детали можно было продавать и использовать в России.
Вопросы, которые задают до заявки
Не нашли свой вопрос? Задайте его в заявке, ответим по делу.
Что прислать для расчёта?
Какие допуски и шероховатость держит завод?
Можно заказать прототип или маленькую партию?
Чертежа нет, есть только старая деталь. Сделаете?
Из каких материалов делают детали?
Какие сертификаты у завода?
Как проверяют качество?
Повторная партия будет такой же?
Почему на странице нет цен?
Пришлите чертёж — рассчитаем детали и поставку
Приложите чертёж или 3D-модель и заполните материал, тираж, срок и покрытие, если они уже известны. Чем точнее отмечены ответственные размеры, тем быстрее завод скажет, что достижимо. Карточку предприятия тоже приложите, по ней мы подготовим расчёт и договор.
Детали по чертежам из Китая: как заказать
Детали по чертежам заказывают, когда готовой детали нет в каталогах: корпуса, кронштейны, валы, втулки, фитинги, крепёж, оснастку. На этой странице собраны процессы завода-партнёра в Китае. По его данным, у него больше 100 станков и больше 60 инженеров и техников. Здесь фрезеровка на трёх- и пятиосевых центрах, токарная обработка деталей до 910 мм в диаметре, швейцарские автоматы для тонких деталей, токарные автоматы, холодная высадка с накаткой резьбы и точное литьё.
Процесс выбирают по детали. Корпуса и плиты фрезеруют, сложную геометрию обрабатывают на пяти осях за одну установку. Тела вращения точат, мелкие тонкие детали делают на швейцарских автоматах из прутка 9,525–38,1 мм. Если крепёж и пальцы нужны тысячами, их обычно высаживают: форму выдавливают из проволоки почти без отходов, а резьбу накатывают. Сложные формы отливают и доводят ответственные поверхности на станках.
Материал и покрытие указывают в чертеже. Это алюминий, сталь, нержавеющая сталь, латунь, инженерные пластики вроде POM, PEEK и PTFE, а из покрытий — анодирование, гальваника, полировка и электрополировка. Допуски держат по согласованному чертежу. Размеры в ОТК завода проверяют оптическими приборами и твердомерами, покрытия — в камере солевого тумана. По данным завода, у него есть сертификаты ISO 9001 и ISO 13485, копии проверяем под конкретный заказ.
КорОпт ведёт заказ целиком. Передаём чертёж заводу, согласуем процесс, допуски и контроль, заказываем образец и серию, везём партию сборным грузом или контейнером, растаможиваем и оформляем документы. Пришлите чертёж через форму выше, и мы вернёмся с расчётом.